
Гидравлические ножницы для тяжелых условий эксплуатации: производительность, типы и руководство по покупке
Выбор оборудования · Изготовление пластин
Гидравлические ножницы для тяжелых условий эксплуатации: созданы для толстого листа
Цифры тоннажа говорят вам меньше, чем жесткость рамы, геометрия граблей и контроль зазора между ножами. Вот что на самом деле отличает легкие ножницы от машины, которой можно пользоваться десятилетиями.
Мастерская, которая заключает контракт на поставку листов из мягкой стали толщиной 16 мм, быстро это понимает. Ножницы поворотной балки, с помощью которых обрабатывался лист толщиной 6 мм, начинают дребезжать, кромка отреза перекатывается, а лезвие отклоняется ровно настолько, чтобы каждая пластина стала слегка трапециевидной. Машина не битая; он выполняет работу, для которой его архитектура никогда не предназначалась. Сверхмощные гидравлические ножницы созданы именно для такого рода работ — толщина листов примерно от 10 мм до 25 мм и более — и решение о покупке должно начинаться с материала, который вы режете ежедневно, а не с прайс-листа.
Что на самом деле делает стригальную машину «тяжелой»
К легким машинам фраза привязывается быстро, поэтому полезно смотреть не на наклейку, а на технику. Четыре элемента отличают настоящие ножницы для резки листового металла от самоуверенного станка для обработки листового металла.
Каркасная конструкция. При резке толстого листа большие боковые силы воздействуют на нижний нож, станину и боковые рамы. В тяжелых ножницах используются предварительно напряженные цельносварные стальные рамы, обработанные за один установ, поэтому опора лезвия остается параллельной в течение многих лет службы. Вес рамы – это не тщеславный показатель; это разница между постоянной линией разреза и рамой, изгибающейся в неглубокую дугу.
Движение отвала и наклон. Верхнее лезвие наклонено, поэтому одновременно зацепляется только короткий сегмент. Более легкие машины фиксируют передний угол; модели для тяжелых условий эксплуатации позволяют регулировать его. Более высокий передний угол снижает силу резания толстого листа, а более низкий передний угол сохраняет края тонкого листа прямыми — один из наименее обсуждаемых и наиболее полезных элементов управления на современных ножницах.
Гидравлические прижимы. Пластина толщиной более 10 мм достаточно жесткая, чтобы ее можно было поднять во время хода, а когда она поднимается, рез смещается. Несколько гидравлических зажимных цилиндров прижимают заготовку к столу на протяжении всего цикла, и их сила зажима так же важна, как и тоннаж главного цилиндра.
Контроль зазора между лезвиями. Зазор между верхним и нижним лезвиями определяет размер заусенцев и прямолинейность кромки. Машины для тяжелых условий эксплуатации обеспечивают точный регулируемый зазор вместо того, чтобы полагаться на прокладки и догадки — обычно от 5 до 10 процентов толщины материала. Гидравлическая схема, приводящая все это в движение, также заслуживает пристального внимания; то, как давление нарастает, синхронизирует работу цилиндров и восстанавливается между тактами, определяет, как машина себя чувствует в загруженную смену. Технические особенности гидравлической системы стригального станка с ЧПУ объясните это подробнее.
Сверхмощные ножницы получают свое название во второй половине смены, когда рама прогрелась, масло достигло рабочей температуры, а лезвие по-прежнему касается пластины под тем же углом, что и при первом утреннем разрезе.
Гильотина или поворотная балка: две архитектуры для разных работ
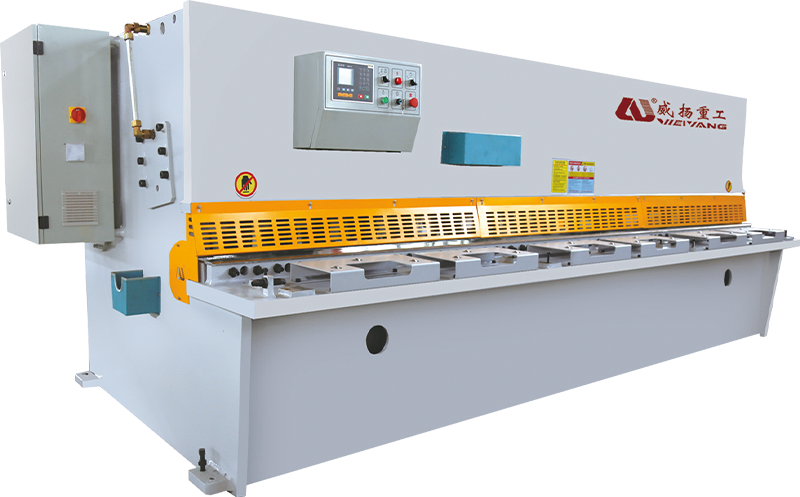
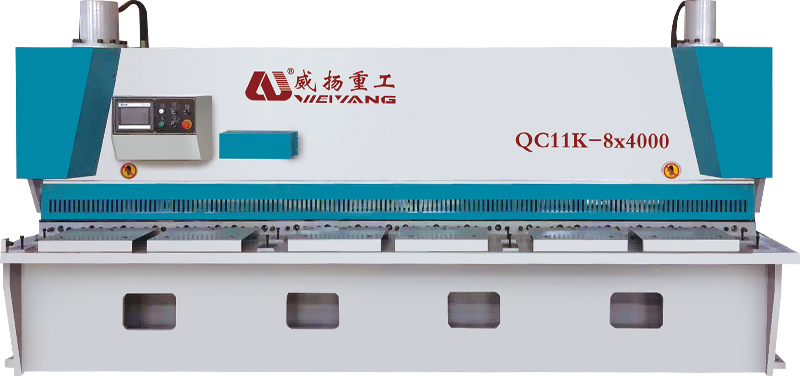
Большинство мощных гидравлических ножниц попадают в один из двух лагерей. Гидравлическая гильотина, часто называемая ножницами для ворот, перемещает лезвие вниз по прямой вертикальной траектории. Ножницы с поворотной балкой закрепляют верхнее лезвие на поворотных рычагах, поэтому во время хода оно следует по небольшой дуге. Ни один из типов не является лучшим в целом; Решение зависит от диапазона толщины, который преобладает в вашем магазине.
Поскольку лезвие гильотины остается перпендикулярным столу, оно обеспечивает более чистый и предсказуемый рез на толстом материале, а геометрия сохраняется при повторяющихся сильных ударах. Это архитектура, предназначенная для листов толщиной от 13 до 25 мм, стальных конструкций и любых операций, где качество кромок имеет большее значение, чем скорость цикла. Машина тяжелее, физически больше и дороже в установке, но этот вес работает на вас при каждом распиле.
Ножницы с поворотной балкой, напротив, имеют меньше движущихся частей и занимают гораздо меньшую площадь. Они работают быстрее при работе с тонкими и средними листами, что делает их идеальными для производственных цехов, занимающихся резкой толщиной примерно до 10 или 12 мм. Траектория лезвия представляет собой дугу, а не настоящую вертикальную линию, поэтому геометрия кромки очень толстой пластины немного менее щадящая. Если ваш диапазон толщины редко превышает 12 мм, вам могут подойти надежные сверхмощные ножницы с поворотной балкой.
| Рассмотрение | Гильотина (ножницы для ворот) | Сдвиг поворотной балки |
|---|---|---|
| Путь лезвия | Прямое вертикальное движение | Поворотная дуга |
| Типичный диапазон тяжелых условий эксплуатации | 13–25 мм и выше | 4–13 мм |
| Качество кромки толстой пластины | Отличный, стабильный | Хорошо примерно до 10–12 мм. |
| Рама и площадь основания | Тяжелее, больше | Компактный, легкий |
| Лучше всего подходит для | Конструкционная сталь, изготовление листов | Листовой металл, легкое и среднее производство |
| Гидравлическая сложность | Больше цилиндров, более глубокая кровать | Более простая схема |
Технические характеристики, определяющие, прослужит ли машина
Станок, рекламируемый как «20 мм × 2500 мм», все равно может выйти из строя при непрерывной работе, поскольку на паспортной табличке описан идеальный рез, а не запас за ним. При сравнении тяжелых гидравлических ножниц проверьте следующие цифры и механизмы.
- Толщина и длина реза. Сопоставьте рейтинг с вашим наиболее распространенным материалом, а не с толстой пластиной. Станок 16×2500 гораздо лучше обслуживает цех, который работает с листами толщиной 10–16 мм, чем станок увеличенного размера 25×3000, который в основном работает с толщиной 10 мм.
- Диапазон переднего угла. Переменный угол наклона, обычно от 0,5° до 2,5°, позволяет опускать наклон для тонких листов и поднимать его для тяжелых листов — это значительно расширяет полезный диапазон машины.
- Регулировка зазора между лезвиями. Независимые микрорегулируемые настройки с четкими показаниями означают более быструю переналадку и постоянный контроль заусенцев от партии к партии.
- Ударов в минуту. Машины для тяжелых условий эксплуатации обычно совершают от 8 до 20 ударов в минуту. Фактическая производительность больше зависит от длины резки и толщины листа, чем от номера позиции.
- Мощность двигателя и гидравлическое давление. Проверьте номинальные характеристики двигателя и рабочее давление в системе, а также убедитесь, что масляный радиатор рассчитан на непрерывную, а не периодическую работу.
- Диапазон заднего упора. Программируемый задний упор с точностью повторения около ±0,5 мм превращает ручные ножницы в станцию производственной резки.
- Материал лезвия и кромки. Качественные лезвия с четырьмя пригодными режущими кромками снижают стоимость инструмента и обеспечивают предсказуемый срок службы.
Следите за разрывом между заявленной и постоянной производительностью. Ножницы, рассчитанные на 25 мм мягкую сталь, не будут выдерживать жесткие допуски на пластину толщиной 20 мм, если они будут работать в восьмичасовую смену без перерыва. Прежде чем подписать договор, уточните вес рамы, мощность масляного охлаждения и рекомендуемый рабочий цикл.
Реалистичный приемочный тест: отрежьте 20 мм мягкой стали по всей длине станины, измерьте прямолинейность кромки и высоту заусенцев, повторите не менее пятидесяти раз и наблюдайте за температурой гидравлического масла на протяжении всего процесса. Стабильная геометрия во второй половине теста доказывает больше, чем любая кривая из брошюры.
Где мощные гидравлические ножницы зарабатывают себе на жизнь
Как только машина сможет обрабатывать материал, реальный вопрос заключается в том, что она сделает для всей производственной линии. В машиностроении тяжелые ножницы режут пластины рамы, опорные плиты и компоненты конструкций в больших количествах — закономерность, которая неоднократно проявляется в практический пример машиностроения . Сервисные центры стали используют одну и ту же машину для переработки листового проката в товарные заготовки, в то время как металлургические заводы устанавливают ножницы непосредственно на линиях подготовки листового проката.
Производители самолетов вырезают конструкционные заготовки из алюминия и высокопрочных сплавов, при этом стабильное качество кромок сокращает время последующей обработки. Даже мебель из нержавеющей стали, электрические шкафы и архитектурные металлические конструкции требуют прямоугольной кромки перед складыванием и сваркой. В каждом из этих режимов мощные ножницы обычно являются самым быстрым способом превратить лист в точную заготовку — при условии, что лезвие, прижимы и передний угол были настроены для этого конкретного материала.
Эксплуатация сверхмощной срезной скважины: зазор, наклон и техническое обслуживание
Покупка подходящей машины – это только первый шаг; ежедневные настройки определяют, насколько хорошо будут выглядеть детали. Для мягкой стали зазор между лезвиями должен начинаться примерно с 5–10 процентов толщины пластины — примерно 0,8 мм на пластине толщиной 10 мм — затем его следует точно отрегулировать в зависимости от направления заусенцев и состояния кромки. Держите передний угол как можно меньшим, сохраняя при этом чистоту резки: высокий передний угол снижает силу резания, но также сильнее деформирует тонкие края листа.
Эмпирическое правило зазора между лезвиями. Начните плотно и слегка приоткрывайте зазор, пока заусенец не станет равномерным по всей длине разреза. Постоянный заусенец по всей длине является лучшим ежедневным индикатором, чем показания микрометра на холодном станке.
Качество гидравлического масла заслуживает постоянного внимания. Сильный сдвиг в течение длительной смены нагревает контур до температуры; перегретое масло теряет вязкость, срезы становятся неровными и уплотнения быстрее стареют. Проверяйте уровень масла, фильтрацию и рабочую температуру по установленному графику, а не при появлении проблемы.
Безопасность является частью производственного плана. Эти машины хранят большое количество энергии в гидроаккумуляторе. Передние и задние ограждения, управление двумя руками и блокировка органов управления должны быть стандартными, а обслуживание отвала или рамы всегда должно начинаться с заблокированной гидравлики и поддерживаемого отвала.
Выбор тяжелых гидравлических ножниц сводится к тому, чтобы конструкция соответствовала толщине листа, который вы фактически обрабатываете. Жесткость рамы, переменный передний угол, гидравлическое прижимное усилие и контроль зазора между ножами имеют гораздо большее значение, чем просто броская фирменная табличка. Начните с самого толстого обычного материала, проведите его приемочные испытания и обратите пристальное внимание на то, как ведет себя машина после часа непрерывной резки. Сделайте это, и ножницы незаметно станут одной из самых надежных машин на полу.
Сопутствующий продукт
-
 +86-13813747229
-
 [email protected]
-
 Проспект Хайфан № 22, город Чэндун, город Хайань, провинция Цзянсу, Китай.
© 2024. Все права защищены.Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Все права защищены.
