
Автоматические гидравлические ножницы: типы, характеристики и руководство по выбору
Этот сдвиг имеет наибольшее значение там, где резка находится в начале производственной линии — в машиностроении, металлургических предприятиях, цехах авиационной обработки листового металла и формовочных цехах легкой промышленности. Практический вопрос для большинства покупателей заключается не в том, помогает ли автоматизация; это то, какая компоновка станка, набор технических характеристик и пакет управления соответствуют конкретному материалу, который они фактически разрезают.
Как на самом деле работают автоматические гидравлические ножницы
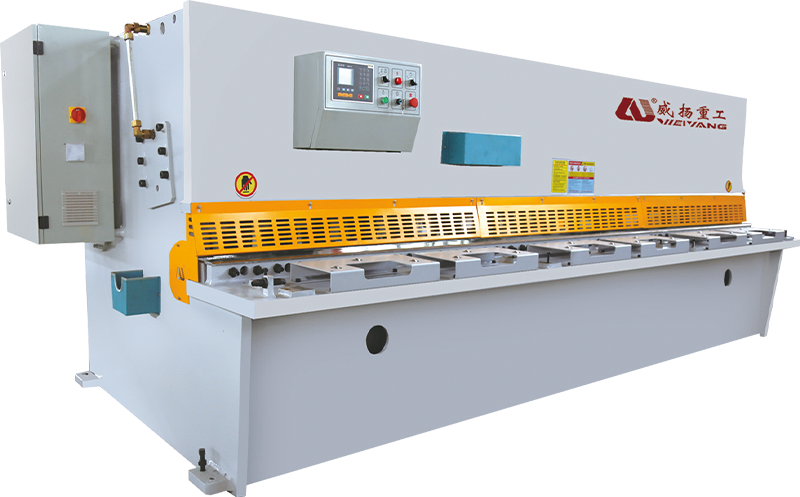
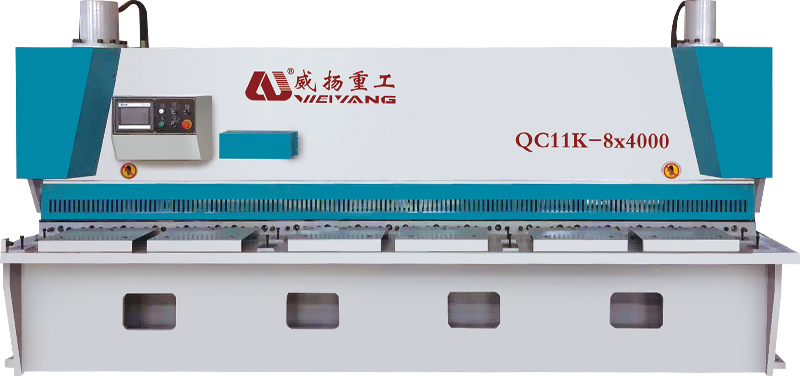
Принцип работы прост. Гидравлические цилиндры приводят верхнюю балку вниз, и лезвие, установленное на этой балке, пересекает фиксированное нижнее лезвие, обеспечивая чистое разделение вдоль линии резки. Сила резания возникает за счет давления масла, а не за счет импульса маховика, поэтому гидравлические ножницы остаются управляемыми даже в нижней части хода.
Автоматическая часть — это контроль. Контроллер ЧПУ позиционирует задний упор, перемещает балку и регулирует зазор лезвия и передний угол на основе сохраненной программы. В случае ручных ножниц каждая из этих операций представляет собой отдельную задачу по настройке. На автоматической машине оператор выбирает программу, и машина готовится сама. Гидравлическая система заслуживает такого же внимания, как и отвал, поскольку техническое поведение гидравлической системы в стригальном станке с ЧПУ напрямую влияет на скорость цикла, качество резки и долгосрочную надежность.
Гильотина или поворотная балка: сначала выберите планировку
Автоматические гидравлические ножницы построены на двух основных механических схемах, и они не являются взаимозаменяемыми. Каждая планировка соответствует отдельному профилю производства.
- Ножницы гильотинные (воротные) переместите верхнее лезвие прямо вниз, параллельно нижнему лезвию. Жесткая рама устойчива к прогибам, траектория движения полотна остается перпендикулярной, а станок обеспечивает лучшую точность кромки при работе с тяжелым листом. Выбирайте эту компоновку, если толщина обычного материала превышает 10 мм или когда квадратные и прямые края являются жестким требованием.
- Ножницы для поворотных балок вращайте верхнее лезвие вокруг оси, что снижает необходимую силу резания и упрощает раму. Они легче и компактнее и очень хорошо работают с мягкой сталью толщиной от 0,5 мм до примерно 8–10 мм — наиболее распространенный диапазон резки в общем производстве.
Полезное практическое правило: если большая часть вашей работы выполняется толщиной менее 8 мм, станок с поворотной балкой обычно предлагает лучший баланс цены, скорости и занимаемой площади. Если вы регулярно режете 10 мм и выше, более жесткая конструкция ворот оправдывает более высокие капитальные затраты.
Шесть характеристик, определяющих производительность машины
В брошюре указано много цифр. Шесть из них сообщают вам, подходят ли ножницы для работы, которую вы на самом деле режете.
| Спецификация | Типичный диапазон | Влияние производства |
|---|---|---|
| Максимальная толщина резки | 4–25 мм (мягкая сталь) | Определяет размер рамы, мощность насоса и диапазон зазора между лопастями. |
| Длина резки | 2500–6000 мм | Определяет самый большой лист, который можно обработать за один проход. |
| Ход и точность заднего упора | 500–800 мм; ±0,05–0,1 мм | Контролирует повторяемость размеров в партиях |
| Передний угол | 0,5°–2,5° | Более низкий передний угол уменьшает искажение детали; более высокий передний угол режет более толстый лист |
| Регулировка зазора лезвия | ЧПУ-автомат (около 5–10% толщины листа) | Улучшает качество кромки и продлевает срок службы лезвия. |
| Скорость резки | 6–18 ударов в минуту | Задает скорость линий пакетной резки |
Отношения имеют большее значение, чем цифры. Толщина резки влияет на стоимость рамы и гидравлики. Передний угол и зазор лезвия — это две настройки, которые превращают средний срез в чистый. От точности обратного измерения зависит, будут ли готовые детали разваливаться в течение длинной партии. Машина, которая показывает хорошие результаты по этим трем парам — сила, геометрия, позиционирование — это та машина, которая еще будет на паркете через пятнадцать лет.
Что проверяют опытные покупатели перед подписанием
Машина может выглядеть убедительно в выставочном зале и все же разочаровать после шести недель работы в две смены. Опытные покупатели смотрят сквозь краску и проверяют четыре участка.
- Жесткость рамы. Рама отклоняется, когда лезвие прилагает усилие по всей длине резки. Сварная рама с толстыми боковыми пластинами и надлежащим снятием напряжений удерживает прогиб достаточно низким, чтобы отвал оставался параллельным станине. Легкая рама проявляется в плохой параллельности и преждевременном износе лезвия.
- Гидравлические компоненты и охлаждение. Насос, клапаны и уплотнения цилиндра определяют мощь машины. Для непрерывной работы охлаждение гидравлического масла не является обязательным; горячее масло изменяет характеристики резания и ускоряет износ уплотнений.
- Контроллер ЧПУ и программирование. Система управления должна хранить программы материалов и обеспечивать удобство их вызова. Практический тест: может ли оператор настроить новую партию, не открывая руководство?
- Материал лезвия и механизм зазора лезвия. Качество стали лезвия проявляется в интервалах заточки. Регулировка зазора между лезвиями с ЧПУ поддерживает зазор на нужном проценте от толщины листа, что оказывает самое непосредственное влияние на образование заусенцев и качество кромки.
Позиционирование, регулировка и подтверждение раньше между монтажами занимали минуты. На автоматических гидравлических ножницах это занимает секунды — и именно здесь происходит фактический прирост производительности.
Безопасность и поддержка завершают список. Охрана, соответствующая требованиям CE, световые завесы, система аварийной остановки и ввод в эксплуатацию обученными техническими специалистами не являются аксессуарами. Режущая машина генерирует достаточную силу, чтобы разрезать толстую сталь менее чем за секунду; в день установки он заслуживает такого же уважения, как и на производстве.
Где автоматическая стрижка окупается быстрее всего
Окупаемость быстрее всего в цехах, которые режут одни и те же группы материалов повторяющимися партиями. В машиностроение Например, ножницы подают заготовки на станции гибки, сварки и отделки; если пробел неправильный, за ошибку платит каждая нижестоящая станция. Автоматическое позиционирование устраняет наиболее распространенный источник этой ошибки — ручную настройку между партиями.
Та же логика применима на металлургических заводах и в авиационных цехах обработки листового металла, где качество кромок и соответствие размеров являются явными требованиями. В легкой промышленности (стеллажи, панели, ограждения) выгода проявляется в виде производительности за смену.
Если автоматическое позиционирование экономит от 15 до 20 секунд на один разрез, линия, разрезающая 200 заготовок в день, экономит более часа времени оператора. При двухсменной работе это дополнительная производительность каждый день.
Появляется и материальная экономия. Зазор между лезвиями, правильно установленный в соответствии с толщиной материала, позволяет получить кромку без заусенцев, что означает меньшее количество проходов шлифования, меньшее количество бракованных деталей и более длительное сохранение остроты лезвия. Эта экономия меньше, чем экономия на трудозатратах, но она накапливается при каждом разрезе, выполняемом машиной.
Поддержание точности автоматической резки в течение длительного времени
Автоматические гидравлические ножницы не требуют технического обслуживания; это машина, обслуживание которой легче планировать. Три привычки защищают инвестиции.
- Проверяйте зазор между лезвиями каждый раз, когда вы меняете толщину материала. Правильный зазор составляет примерно 5–10 процентов толщины пластины; слишком большой зазор приводит к завальцовке кромки и тяжелым заусенцам.
- Поддерживайте необходимый уровень гидравлического масла, его температуру и чистоту. Загрязненное масло является наиболее распространенной причиной медленного движения балки и нестабильной силы резания.
- Калибруйте задний упор через регулярные промежутки времени. Даже небольшой дрейф превращает спецификацию ±0,1 мм в генератор доработок.
Лезвие рвется вместо того, чтобы резать, кромка скатывается, а уровень шума повышается. Если не принять меры, на лезвии образуются микросколы, а механизм зазора изнашивается неравномерно.
И одно правило никогда не меняется: держите руки подальше от зоны резки. Оператор не является частью машинного цикла — в этом вся суть автоматизации.
Даже небольшие гидравлические ножницы производят десятки тонн режущей силы. Световые завесы, двуручное управление и механическая защита установлены по одной причине: они единственные, кто быстрее луча.
Принятие решения, которое подойдет вашему полу
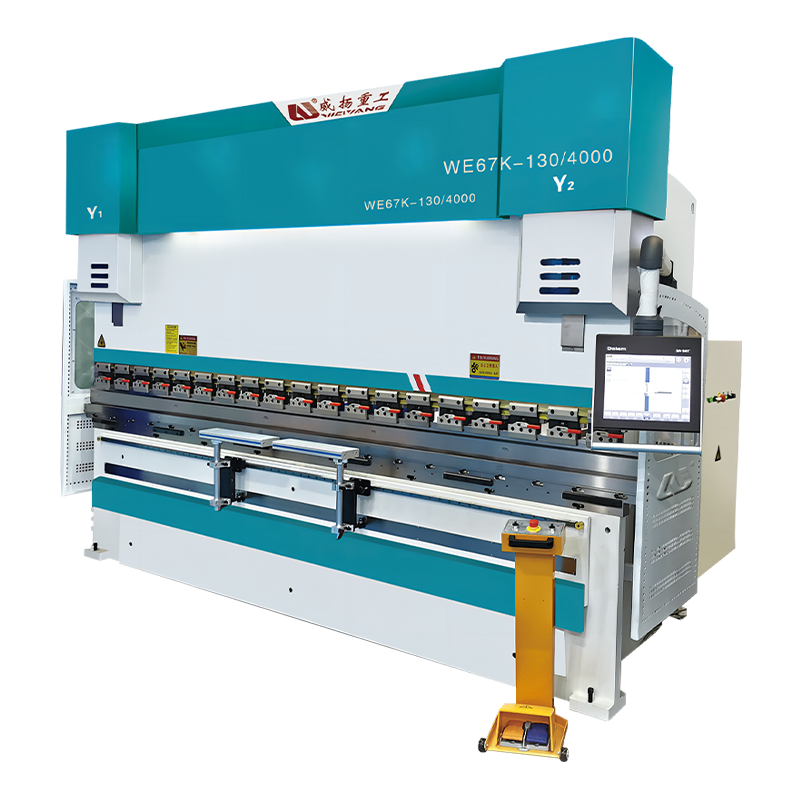
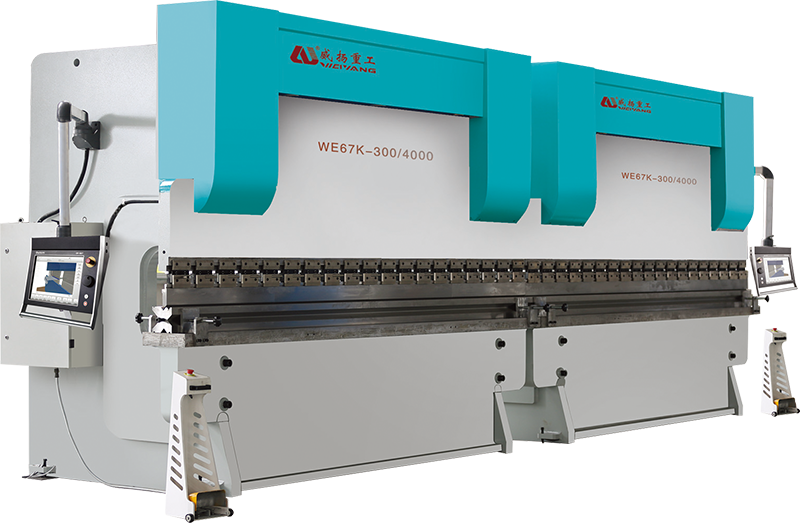
Автоматические гидравлические ножницы заслужили свое место, когда производительность, повторяемость и независимость оператора имеют большее значение, чем минимально возможная закупочная цена. Начните с компоновки — поворотная балка для среднего листа, срез ворот для более тяжелого листа. Проверьте соответствие шести спецификаций диапазону материалов, которые вы фактически обрабатываете. Проверьте раму, гидравлику, контроллер и механизм лезвия с той же тщательностью, с которой вы обращаетесь с листогибочным прессом или лазерным резаком. И относитесь к безопасности как к части конструкции машины, а не как к увеличению затрат.
Если ваш цех режет более нескольких десятков заготовок в день и повторяет одни и те же семейства деталей, автоматизация — это не роскошь. Выбирайте станок, допуск которого сохраняется для всей партии — разница в стоимости станка часто окупается за счет срока службы лезвий и количества бракованных деталей в течение первого года.
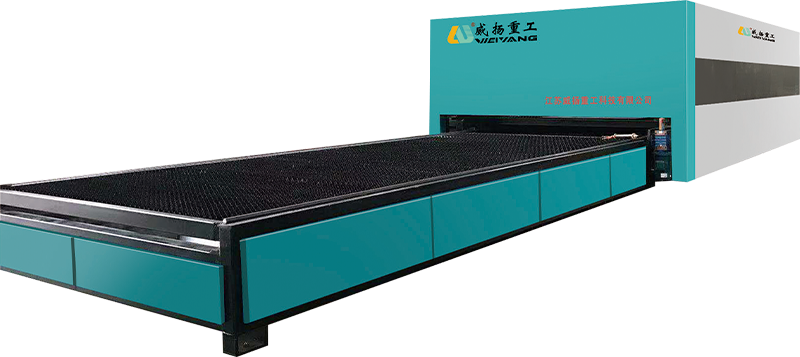
Сопутствующий продукт
-
 +86-13813747229
-
 [email protected]
-
 Проспект Хайфан № 22, город Чэндун, город Хайань, провинция Цзянсу, Китай.
© 2024. Все права защищены.Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Все права защищены.
